 EN
 AR
 CS
 DA
 NL
 FI
 FR
 DE
 IT
 NO
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 ID
 LV
 SR
 SK
 SL
 VI
 SQ
 ET
 TH
 TR
 AF
 MS
 GA
 HY
 KA
 BS
 LA
 MN
 MY
 KK
 UZ
 KY

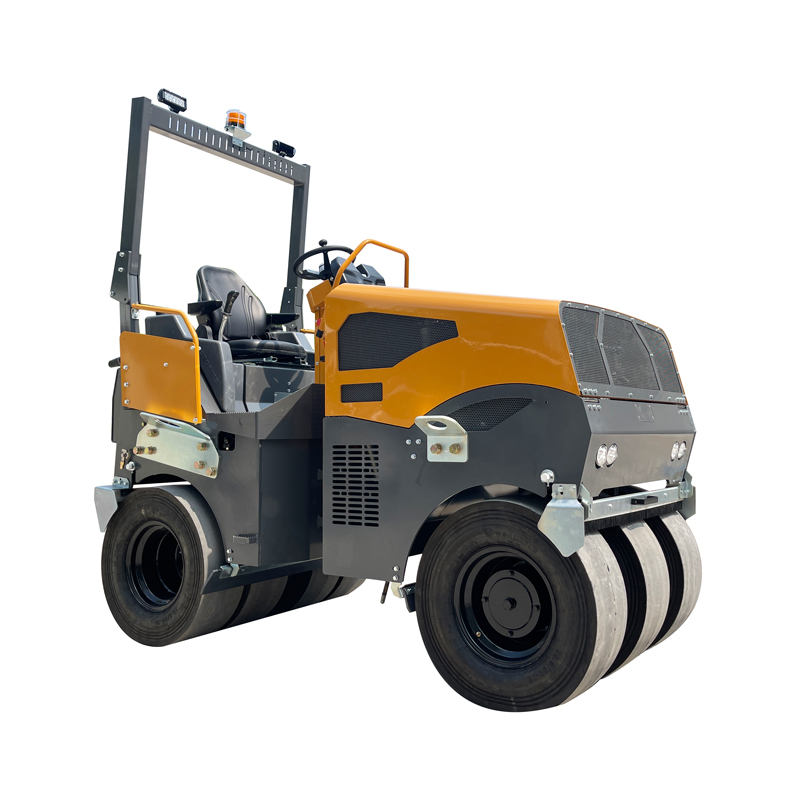
Proč je čas zhutňování rozhodujícím faktorem účinnosti asfaltových válců
15minutové teplotní okno: Jak pokles teploty způsobuje ztrátu hutnosti
Aby asfaltový valník dosáhl požadované hustoty, musí být směs zhuštěna v úzkém teplotním rozmezí – obvykle pouze 15 minut po uložení. V míře, v jaké se vrstva ochlazuje, roste viskozita pojiva prudce a částice kameniva začínají ztuhnout na místě, čímž brání přeuspořádání. Zhušťovací úsilí aplikované po uplynutí tohoto časového okna má stále menší účinek: pokles teploty pouhých 15 °C může zvýšit objemový podíl vzduchových pórů v poloze o více než 1,5 %, čímž se urychlí pronikání vlhkosti a únavové praskání. Tento nelineární vztah znamená, že rychlost valníku, počet průjezdů a jeho poloha musí být přesně synchronizovány s chladicí křivkou vrstvy. Valník, který pracuje příliš pomalu nebo je umístěn příliš daleko za asfaltovou strojní dlaždičkou, zmešká efektivní teplotní práh zcela a vysoký podíl vzduchových pórů se trvale „zamkne“. Jak potvrzují recenzované vědecké studie, zhušťování pod minimální efektivní teplotou je v podstatě neúčinné – ne proto, že by chyběla síla, ale proto, že materiál ji již nepřijímá.
Důkazní případ: Rekonstrukce dálnice I-66 – jak přesné plánování válcování snížilo vznik rýh o 22 %
Projekt rekonstrukce dálnice I-66 – úsek dlouhý 19 km za intenzivního nákladního provozu – ukázal, že rozhodující je časování válcování, nikoli pouze intenzita kompakce. Počáteční měření hutnosti odhalila nejednotnost za základním válcem, kterou bylo možné připsat opožděným návratovým průjezdům, jež umožnily pokles povrchové teploty pod hranici vhodnou pro hutnění. Tým zavedl protokol válcování synchronizovaný pomocí GPS, který spojoval polohu válcovacího válce s reálnými teplotními údaji z infračerveného senzoru umístěného na asfaltovém stroji. Tím byla zajištěna stálá blízkost k vyrovnávací desce a současně i soulad s teplotním poklesem asfaltové směsi. Výsledkem bylo snížení předpovězené hloubky rýh o 22 % – ne díky zvýšené výkonnosti válců ani dodatečným průjezdům, nýbrž díky přesné časové koordinaci s postupně se měnící zpracovatelností směsi.
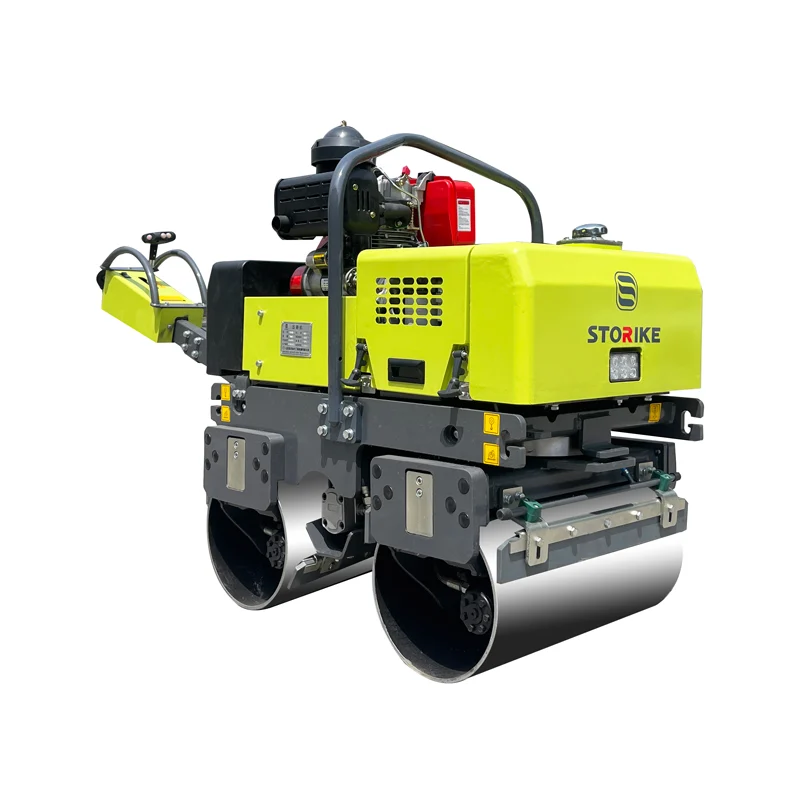
Přiřazení typu asfaltového válce k vrstvě vozovky a charakteristikám jednotlivých vrstev
Třístupňové řazení válců: vysvětlení rolí pro rozdrcení, mezistupeň a dokončení
Účinné zhutňování probíhá ve třech přesně definovaných fázích – základní, střední a dokončovací – přičemž každá fáze je přizpůsobena teplotě, tuhosti a požadované hustotě asfaltové směsi. Základní válec pracuje bezprostředně za asfaltovým strojem a dosahuje většiny zhutnění v okamžiku, kdy je směs nejteplejší a nejpružnější. Standardně se zde používají vibrací poháněné dvoububnové válce, které díky vysoké odstředivé síle pronikají do tlustých vrstev a dosahují až 90 % cílové hustoty – za předpokladu, že jejich rychlost odpovídá rychlosti asfaltového stroje, aby nedošlo k segregaci nebo zpomalení chladnutí. Střední válec následuje těsně za základním a dále zvyšuje hustotu a uzavírá povrchové póry; v této fázi se nejlépe osvědčují pneumatické válce s gumovými koly, zejména u hrubozrnných směsí, díky jejich „kneading“ účinku (rozmínaní). Nakonec statický ocelový válec s hladkým bubnem odstraňuje povrchové stopy a zajišťuje hladkost – přičemž přidává jen minimální přírůstek hustoty, avšak rozhodujícím způsobem zlepšuje jízdní komfort. Důsledné dodržování této posloupnosti snižuje variabilitu vzduchových pórů o 1–2 %, což přímo zvyšuje dlouhodobou životnost vozovky.
Když se pneumatické válečky vyznačují při tenkých vrstvách (< 25 mm) – výjimka závislá na materiálu
U tenkých vrstev pod 25 mm – běžných u překrytí, mostních vozovek a městského obnovování povrchu – jsou pneumatické válečky nejen vhodné, ale často i lepší. Jejich konfigurace s více koly vyvíjí rovnoměrný svislý tlak bez agresivního nárazu vibračních bubnů, což umožňuje zhutňování odspodu nahoru a zachovává celistvost kameniva. To je zvláště důležité u asfaltu s polymerovým modifikátorem nebo kamenné matice (SMA), kde rozdrcení hrubého kameniva snižuje odolnost proti rýhám a mezikusové zaklesknutí. Praktické zkušenosti ukazují, že pneumatické válečky snižují riziko rozdrcení kameniva o 30 % ve srovnání s vibračními alternativami u tenkých vrstev, zároveň zlepšují spojení mezi vrstvami a snižují propustnost. V důsledku toho mnoho státních dopravních úřadů (DOT) nyní vyžaduje použití pneumatických válečků pro mezistupňové zhutňování u aplikací s tenkými vrstvami, kde jsou výkon, životnost a kvalita povrchu nepostradatelné.
Výběr vhodného asfaltového válcovacího stroje na základě návrhu směsi a požadavků na výkon
Asfalt s polymerem: Proč je nutné znovu nastavit frekvenci a amplitudu vibrací
Polymerové modifikátory výrazně zvyšují tuhost směsi, čímž mění její viskoelastickou odezvu během zhutňování. Standardní nastavení vibrací – optimalizované pro konvenční pojiva typu PG 64-22 nebo podobná – často vedou u tužších směsí k nedostatečnému dosažení hustoty, poškození povrchu nebo předčasnému ochlazení. Výzkum Národního spolupracujícího výzkumného programu pro silniční dopravu (NCHRP 2021) ukazuje, že zvýšení frekvence vibrací o 10–15 % a současně snížení amplitudy o 5–8 % zlepšuje účinnost přenosu energie: vyšší frekvence lépe odpovídá rezonanční odezvě materiálu, zatímco nižší amplituda brání poškození povrchu. Obsluha musí každou směs s polymerovým pojivem považovat za samostatnou entitu – optimální nastavení je třeba ověřit na zkušebním pruhu ještě před zahájením výroby.
Inteligentní valcovací stroje s mapováním hustoty v reálném čase: od reaktivního k prediktivnímu řízení zhutňování
Tradiční zhutňování se spoléhá na odběr vzorků jádra po ochlazení – jedná se o reaktivní metodu, která neposkytuje žádnou možnost opravy. Systémy inteligentního zhutňování (IC) tento pracovní postup transformují integrací akcelerometrů, GPS a palubního zpracování dat za účelem generování nepřetržitých map hustoty nebo tuhosti v reálném čase. Barevně kódované zobrazení průchodů v kabíně umožňuje obsluhám okamžitě identifikovat a řešit oblasti s nízkou hustotou – ještě před tím, než se asfaltová vrstva ochladí a ztvrdne. Na nedávném projektu dálnice monitorovaném FHWA snížily valcovací stroje vybavené technologií IC variabilitu hustoty získané z jádrových vzorků o 38 % a podíl podzhutněných oblastí na méně než 2 %. Tím, že se přesunulo od odhadování k rozhodování založenému na objektivních údajích, inteligentní valcovací stroje snižují nutnost dodatečné práce, zvyšují konzistenci výsledků a prodlužují životnost vozovky – což dokazuje, že časování a technika založené na datech jsou základním pilířem moderního výkonu asfaltových povrchů.
Často kladené otázky: časování zhutňování a provoz asfaltových valců
Proč je časování zhutňování kritické?
Časování zhutňování je kritické, protože asfaltová směs zůstává přijímací pro zhutňování pouze v úzkém teplotním rozmezí. Po uplynutí tohoto období se materiál ochladí a stane se odolným vůči přeformování, což vede ke zvýšenému obsahu vzduchových pórů a snížené trvanlivosti.
Jaká je ideální posloupnost provozu válců?
Ideální posloupnost je primární zhutňování bezprostředně za položovacím strojem, následované středním zhutňováním za účelem zlepšení hustoty a dokončovacím zhutňováním za účelem dosažení hladkosti. Každá fáze odpovídá měnící se teplotě a tuhosti asfaltového povrchu.
Jak chytré válce zlepšují zhutňování?
Chytré válce poskytují mapování hustoty v reálném čase a sledování průchodů, čímž umožňují operátorům řešit nedostatky hustoty, dokud je povrch ještě zpracovatelný. To snižuje variabilitu a zvyšuje kvalitu vozovky.
Kdy je třeba použít pneumatické válce?
Pneumatické válcovací stroje jsou ideální pro tenké vrstvy do tloušťky 25 mm a pro asfaltové směsi s polymerními přísadami nebo se skelnou maticí. Zajistí rovnoměrný tlak a minimalizují rozdrcení kameniva ve srovnání s vibrací pracujícími válcovacími stroji.
Obsah
- Proč je čas zhutňování rozhodujícím faktorem účinnosti asfaltových válců
- Přiřazení typu asfaltového válce k vrstvě vozovky a charakteristikám jednotlivých vrstev
- Výběr vhodného asfaltového válcovacího stroje na základě návrhu směsi a požadavků na výkon
- Často kladené otázky: časování zhutňování a provoz asfaltových valců
