 EN
 AR
 CS
 DA
 NL
 FI
 FR
 DE
 IT
 NO
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 ID
 LV
 SR
 SK
 SL
 VI
 SQ
 ET
 TH
 TR
 AF
 MS
 GA
 HY
 KA
 BS
 LA
 MN
 MY
 KK
 UZ
 KY

Pourquoi le moment du tassage est le facteur déterminant de l’efficacité des rouleaux pour enrobés
La fenêtre thermique de 15 minutes : comment la baisse de température entraîne une perte de densité
Pour qu’un rouleau à enrobé atteigne la densité cible, le mélange doit être compacté dans une fenêtre thermique étroite — généralement seulement 15 minutes après sa mise en place. À mesure que la couche refroidit, la viscosité du liant augmente fortement et les particules d’enrobage commencent à se verrouiller en place, résistant ainsi à toute réorganisation. Tout effort de compactage appliqué au-delà de ce point donne des rendements décroissants : une baisse de seulement 15 °C peut accroître les vides d’air in situ de plus de 1,5 %, accélérant ainsi l’infiltration d’humidité et la fissuration par fatigue. Cette relation non linéaire implique que la vitesse du rouleau, le nombre de passes et son positionnement doivent s’aligner précisément sur la courbe de refroidissement de la couche. Un rouleau fonctionnant trop lentement — ou trop éloigné du finisseur — manque entièrement le seuil de température efficace, verrouillant définitivement des taux élevés de vides d’air. Comme le confirment des recherches évaluées par des pairs, la compactage en dessous de la température minimale efficace est largement inefficace — non pas parce que la force fait défaut, mais parce que le matériau n’est plus réceptif à celle-ci.
Preuve par cas : Reconstruction de l’I-66 — Comment la planification précise des rouleaux a réduit le rutting de 22 %
Le projet de reconstruction de l’I-66 — une section de 19 km soumise à un trafic intense de camions — a mis en évidence l’impact du calage temporel, plutôt que de la simple intensité du compactage. Des essais initiaux de densité ont révélé des incohérences derrière le rouleau de précompactage, imputables à des passes de retour retardées qui ont permis à la température de surface de chuter en dessous du seuil requis pour le compactage. L’équipe a mis en œuvre un protocole de roulage synchronisé par GPS, reliant la position du rouleau à tambour aux données thermiques en temps réel fournies par un capteur infrarouge monté sur la finisseuse. Cela a garanti une proximité constante par rapport à la lame de nivellement et un alignement précis sur le profil de refroidissement du matelas bitumineux. Le résultat a été une réduction de 22 % de la profondeur de rutting prévue, non pas due à une augmentation de la productivité du rouleau ou à un nombre accru de passes, mais à une coordination temporelle rigoureuse avec l’évolution de la maniabilité du mélange.
Associer le type de rouleau bitumineux aux caractéristiques de la couche de chaussée et de la couche posée
Séquençage à trois étapes des rouleaux : explication des rôles de rupture, intermédiaire et de finition
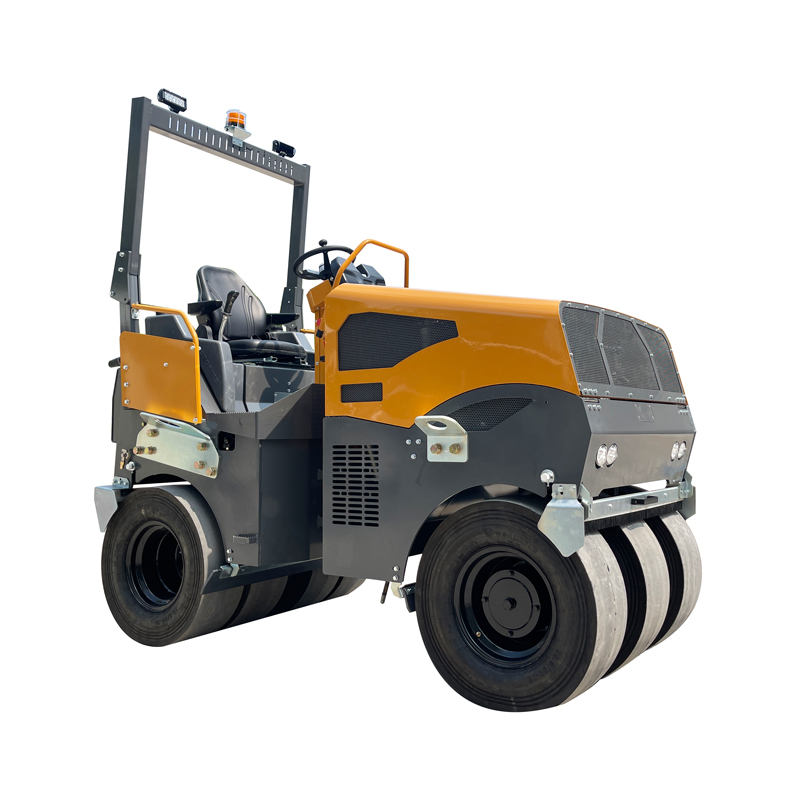
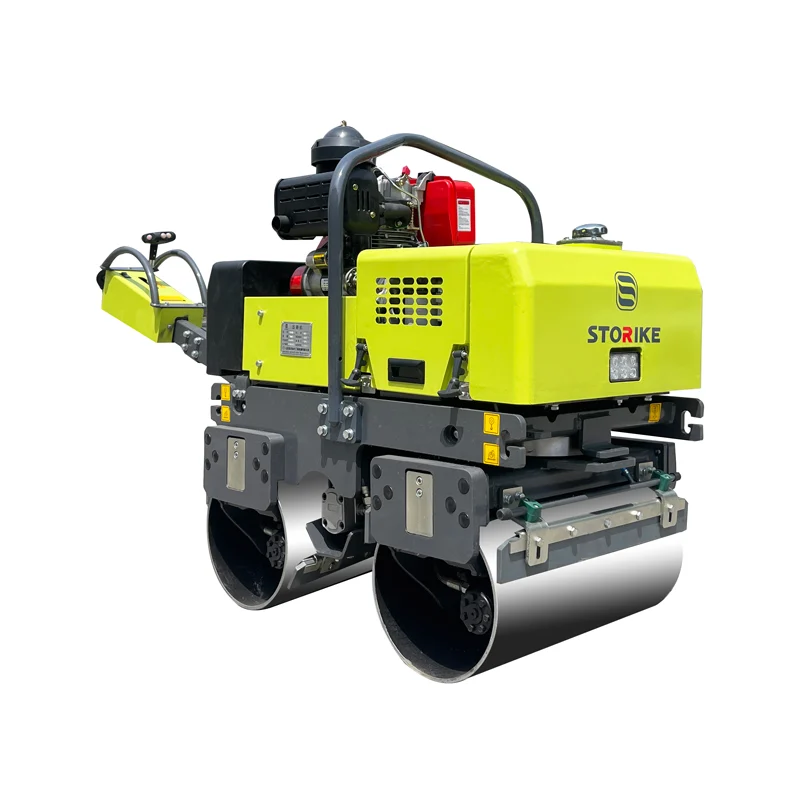
Le compactage efficace suit une séquence disciplinée en trois étapes — initial, intermédiaire et final — chacune adaptée à la température, à la rigidité et aux objectifs de densité du matériau. Le rouleau initial opère immédiatement derrière la finisseuse, assurant la majeure partie du compactage pendant que le mélange est encore le plus chaud et le plus malléable. Des rouleaux vibrants à double tambour sont couramment utilisés à ce stade, recourant à une forte force centrifuge pour pénétrer les couches épaisses et atteindre jusqu’à 90 % de la densité cible — à condition qu’ils maintiennent une vitesse compatible avec celle de la finisseuse afin d’éviter la ségrégation ou des retards de refroidissement. Le rouleau intermédiaire suit de près pour affiner la densité et sceller les vides de surface ; les rouleaux à pneus sont particulièrement performants à cette étape, surtout avec des granulats anguleux, grâce à leur action pétrissante. Enfin, un rouleau finisseur statique à tambour métallique efface les marques de surface et garantit la régularité — apportant une densité minimale, mais une qualité de roulage essentielle. Une séquence cohérente entre ces étapes réduit la variabilité des vides d’air de 1 à 2 %, améliorant directement la durabilité à long terme.
Lorsque les rouleaux à pneus excellent sur les couches minces (< 25 mm) — une exception spécifique au matériau
Pour les couches minces inférieures à 25 mm — courantes dans les revêtements de surface, les tabliers de ponts et le réenrobement urbain — les rouleaux à pneus ne sont pas seulement adaptés, mais souvent supérieurs. Leur configuration multi-pneus applique une pression verticale uniforme, sans l’impact agressif des tambours vibrants, assurant un compactage par le bas vers le haut et préservant l’intégrité des granulats. Cela est particulièrement essentiel pour les enrobés modifiés aux polymères ou les enrobés à matrice dense (SMA), où la fragmentation des granulats grossiers nuit à la résistance au rut et à l’interverrouillage. Des observations sur le terrain montrent que les rouleaux à pneus réduisent de 30 % le risque d’écrasement des granulats par rapport aux alternatives vibrantes sur les couches minces, tout en améliorant l’adhérence intercouches et en diminuant la perméabilité. En conséquence, de nombreuses spécifications des départements routiers étatiques (DOT) exigent désormais un roulage intermédiaire à pneus pour les applications à couche mince, lorsque performance, longévité et qualité de surface sont indispensables.
Sélection du rouleau à enrobé adapté en fonction de la formulation du mélange et des exigences de performance
Enrobés modifiés aux polymères : pourquoi la fréquence et l’amplitude des vibrations doivent être recalibrées
Les liants modifiés aux polymères augmentent considérablement la rigidité du mélange, modifiant ainsi sa réponse viscoélastique pendant le compactage. Les réglages vibratoires standards — optimisés pour des liants conventionnels tels que le PG 64-22 ou similaires — entraînent souvent un développement insuffisant de la densité, des déchirures en surface ou un refroidissement prématuré lorsqu’ils sont appliqués à des mélanges plus rigides. Des recherches menées par le National Cooperative Highway Research Program (NCHRP 2021) montrent qu’une augmentation de la fréquence vibratoire de 10 à 15 % combinée à une réduction de l’amplitude de 5 à 8 % améliore l’efficacité du transfert d’énergie : une fréquence plus élevée correspond mieux à la réponse résonnante du matériau, tandis qu’une amplitude plus faible évite les perturbations en surface. Les opérateurs doivent considérer chaque mélange modifié aux polymères comme une entité distincte — et valider les réglages optimaux sur une bande d’essai avant le début de la production.
Rouleaux intelligents avec cartographie en temps réel de la densité : passage d’un contrôle réactif à un contrôle prédictif du tassage
Le tassage traditionnel repose sur des prélèvements d’échantillons par carottage après refroidissement — une méthode réactive n’offrant aucune possibilité de correction. Les systèmes de tassage intelligent (IC) transforment ce processus en intégrant des accéléromètres, un système GPS et un traitement embarqué afin de générer en continu des cartes de densité ou de rigidité en temps réel. Des affichages couleur par passage dans la cabine permettent aux opérateurs d’identifier immédiatement les zones à faible densité — et d’y remédier avant que la couche ne refroidisse et ne se fige. Sur un projet autoroutier récent surveillé par la FHWA, des rouleaux équipés de la technologie IC ont réduit la variabilité de la densité mesurée par carottage de 38 % et ramené les zones sous-tassées à moins de 2 %. En remplaçant l’empirisme par une prise de décision guidée, les rouleaux intelligents réduisent les travaux de reprise, améliorent la régularité et prolongent la durée de vie des chaussées — démontrant ainsi que le moment et la technique, fondés sur les données, constituent les fondements des performances modernes des enrobés.
FAQ : Moment optimal du tassage et fonctionnement des rouleaux pour enrobés
Pourquoi le moment du compactage est-il critique ?
Le moment du compactage est critique parce que le mélange d’enrobé reste réceptif au compactage uniquement dans une fenêtre thermique étroite. Une fois cette période écoulée, le matériau se refroidit et devient résistant à toute nouvelle configuration, ce qui entraîne une augmentation des vides d’air et une détérioration de la durabilité.
Quelle est la séquence idéale des opérations de rouleaux ?
La séquence idéale consiste en un premier compactage immédiatement derrière la finisseuse, un compactage intermédiaire pour affiner la densité, puis un compactage final afin d’obtenir une surface lisse. Chaque étape s’aligne sur l’évolution de la température et de la rigidité du matelas.
Comment les rouleaux intelligents améliorent-ils le compactage ?
Les rouleaux intelligents fournissent une cartographie en temps réel de la densité et un suivi des passes, permettant aux opérateurs de corriger les déficiences de densité tant que le matelas reste encore malléable. Cela réduit la variabilité et améliore la qualité de la chaussée.
Quand faut-il utiliser des rouleaux pneumatiques ?
Les rouleaux pneumatiques sont idéaux pour les applications en couches minces inférieures à 25 mm ainsi que pour les mélanges d’enrobés modifiés par polymère ou à matrice de pierre. Ils assurent une pression uniforme et réduisent au minimum la fragmentation des granulats par rapport aux rouleaux vibrants.
Table des matières
- Pourquoi le moment du tassage est le facteur déterminant de l’efficacité des rouleaux pour enrobés
- Associer le type de rouleau bitumineux aux caractéristiques de la couche de chaussée et de la couche posée
- Sélection du rouleau à enrobé adapté en fonction de la formulation du mélange et des exigences de performance
- FAQ : Moment optimal du tassage et fonctionnement des rouleaux pour enrobés
